1. ٹیوب کاٹ دیں۔
اسٹیل پائپ کو کاٹنے کے عمل میں، اس بات کو یقینی بنانے کے علاوہ کہ رولر شیل کی لمبائی کو مخصوص حد کے اندر کنٹرول کیا جائے، یہ بھی ضروری ہے کہ چیمفرنگ اینگل کو یقینی بنایا جائے۔ پائپ کاٹنے والی مشین کی ناہموار چیمفرنگ کار کے اسٹاپ کو رولر شیل کے بیچ میں نہ ہونے کا سبب بنے گی، جس کے نتیجے میں رولر کے ریڈیل رن آؤٹ میں اضافہ ہوگا۔ اگر شیل کی لمبائی ڈرائنگ کی ضروریات سے زیادہ ہے تو، جب شافٹ کا سر باہر نکل جائے گا تو رولر شیل کا سائز کم ہو جائے گا، جس کی وجہ سے رولر کو رولر فریم میں نہیں رکھا جا سکتا ہے۔
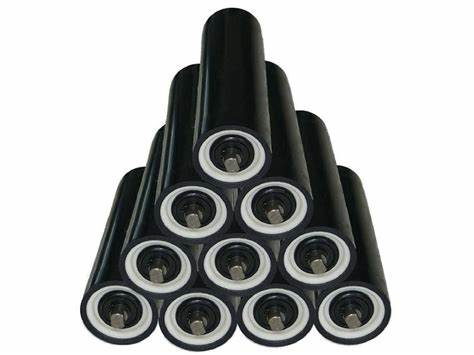
2. گہری ٹیوب کو کاٹ دیں۔
کار اسٹاپ کے عمل کے اہم کنٹرولنگ عوامل اسٹاپ کی گہرائی اور اندرونی سوراخ کا قطر ہیں۔ منہ کی گہرائی بہت کم یا بہت گہری ہے، جس کے نتیجے میں بیئرنگ سیٹ کی تنصیب جگہ پر نہیں ہے، جس کے نتیجے میں رولر گردش مزاحمت میں اضافہ ہوتا ہے اور رولر کے قطر کی چھلانگ میں اضافہ ہوتا ہے۔ اور کار کے باہر سٹاپ ماؤتھ کا قطر ڈرائنگ کی ضروریات سے زیادہ ہے، جس کے نتیجے میں رولر کے دونوں سروں پر بیئرنگ سیٹیں غیر مرکوز ہوتی ہیں، جس کے نتیجے میں رولر کی گردش کی مزاحمت میں اضافہ ہوتا ہے، اور رولر کے قطر کے جمپ میں اضافہ ہوتا ہے۔ اگر اسٹاپ کا قطر ڈرائنگ کی ضروریات سے کم ہے تو، بیئرنگ سیٹ انسٹال نہیں کی جاسکتی ہے۔
3. پریس فٹ بیئرنگ ہاؤسنگ
بیئرنگ سیٹ کی پریس فٹنگ اپنی جگہ پر نہیں ہے، جس کے نتیجے میں بیئرنگ سیٹ کی دونوں سروں پر غلط ترتیب ہوتی ہے، جس کے نتیجے میں رولر گردش مزاحمت میں اضافہ ہوتا ہے اور رولر قطر کے جمپ میں اضافہ ہوتا ہے۔
4. ویلڈنگ آپریشنز
بیئرنگ سیٹ کو ویلڈنگ کرتے وقت، ویلڈنگ کا وولٹیج اور کرنٹ بہت بڑا یا بہت چھوٹا ہوتا ہے، جس کی وجہ سے ناہموار ویلڈنگ، غیر ہموار، پوروسیٹی، لیکیج ویلڈنگ، اور ویلڈنگ کے نوڈول ہوں گے، جو رولر کی سروس لائف کو متاثر کریں گے۔
5. کمپریشن بیئرنگ، کمپریشن سیل
a بیئرنگ پریس فٹنگ اپنی جگہ پر نہیں ہے یا بیئرنگ اور سیل ایک ہی وقت میں پریس فٹنگ ہیں، جس کے نتیجے میں مہر کی حد سے زیادہ خرابی ہوتی ہے، جس کے نتیجے میں رولر کی گردش مزاحمت میں اضافہ ہوتا ہے اور غیر لچکدار گردش ہوتی ہے۔
ب جب بیرنگ اور سیل پریس فٹنگ کرتے ہیں، تو رولر شیل کے دونوں سروں سے پھیلے ہوئے شافٹ ہیڈ کا سائز غیر متناسب ہوتا ہے، جو ڈرائنگ کی ضروریات کو پورا نہیں کرتا، جس کی وجہ سے رولر کو رولر فریم میں نہیں رکھا جا سکتا ہے۔
6. ایڈجسٹمنٹ
چونکہ اس مرحلے پر آئیڈلر کی پروسیسنگ کے دوران بیئرنگ اور سیل مرحلہ وار پریس فٹنگ ہوتے ہیں، اس لیے پریس فٹنگ کے عمل میں مہر کی خرابی یا سیلنگ گیپ کو نہیں کھولا جا سکتا، اس لیے سیلنگ گیپ کو شافٹ ہیڈ کو کھٹکھٹا کر کھولنے کی ضرورت ہے تاکہ یہ یقینی بنایا جا سکے کہ شافٹ لچکدار طریقے سے گھوم سکتا ہے، اور نتیجتاً سڑنے والی جگہ میں ایڈجسٹمنٹ نہیں ہو سکتی۔ idler اور گردشی مزاحمت میں اضافہ۔
7. کار کی نالی
a خندق کار کی چوڑائی بہت بڑی ہے، جس کے نتیجے میں ایک بڑی محوری تار بنتی ہے، اور ایکسل بلاک اثر کے بعد آسانی سے خراب ہو جاتا ہے۔